专业从事振动盘及非标自动化设备的研发、生产、销售及服务
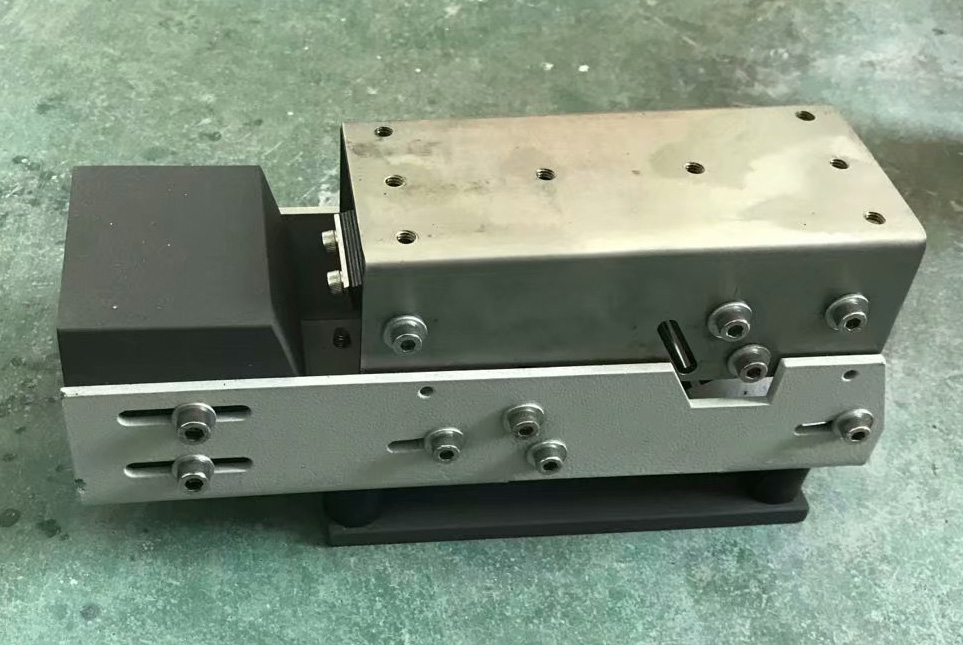
卡料是振动盘使用中最常被提到的故障。它的表现很直观:工件在某个位置停住不动,后面的工件逐渐堆积,直到整条轨道堵死。处理卡料的关键不是反复敲击盘体,而是先判断卡在哪个位置,再针对该位置的结构找原因。
停机后不要立刻清空料斗,先观察堆积的起点。工件最开始停住的那一处,就是卡料点。常见位置有四个:料斗底部出口、螺旋轨道爬升段、选向机构(缺口、挡刀、翻面处)、以及出料口与直线送料器的交接处。位置确认后,排查范围可以缩小到一处结构,避免盲目调整。
料斗出口卡料多与存量过多或工件相互搭桥有关。片状、细长件容易在出口上方形成拱形搭桥,看起来像卡料,实际是工件互相支撑住了。处理方法是降低料位、改变补料方式,必要时在料斗内加装搅拌或破拱结构。若工件表面有油污,摩擦系数变化也会加剧搭桥,可先做清洁验证。
爬升段卡料通常有三个原因:轨道宽度与工件公差匹配不当、轨道内有毛刺或异物、以及振幅不足导致工件爬坡无力。判断时可用手电筒侧光照射轨道,检查内壁是否有粘料、划痕与凸起;再用单个工件手动推过卡料点,感受是否有明显阻滞。若单个工件通过顺畅而带料时卡住,则更可能是振幅或节拍问题,而非轨道尺寸问题。
缺口、挡刀、气吹是常见的选向结构。这部分卡料往往与工件批次公差变化有关:同一副挡刀,前一批工件通过正常,换批后开始频繁卡住,说明工件尺寸或毛刺方向发生了变化。处理时先测量来料的关键尺寸,确认偏差范围,再决定是调整挡刀位置还是修改选向方式。需要注意的是,频繁调整挡刀容易破坏原有基准,建议每次调整后记录位置并试运行观察一段时间。
出料口卡料常被忽略,实际比例不低。工件从振动盘进入直线送料器或直接进入设备工位时,如果两者高度差、间隙或节拍不匹配,就会在交接处顶住。检查方法是观察空载运行时交接处是否顺畅,再加料观察。若空载正常、带料卡住,多与节拍不同步有关,可通过调整直线送料器振幅或增加缓冲段来改善。
若按上述五步仍无法定位,或卡料伴随异响、振幅明显下降,建议联系设备厂家做一次整体检查。常州言信自动化设备有限公司提供振动盘维修与轨道改造服务,可将工件实物、卡料位置照片与设备使用时长发给我们,或致电 15861851840 与周总沟通具体方案。
提供工件信息,即可获取选型方案与报价。振动盘维修业务同步受理。